Câu đọc số đo trên thước cặp (ノギス) và panme (マイクロメータ) gần như đề Tokutei gia công cơ khí nào cũng có, và thường nằm ở phần thực hành – phần chỉ có 10 câu, sai 5 câu là trượt. Bài này hướng dẫn cách đọc từng bước, kèm các câu lý thuyết 〇× hay gặp về dụng cụ đo.
1. Thước cặp (ノギス)
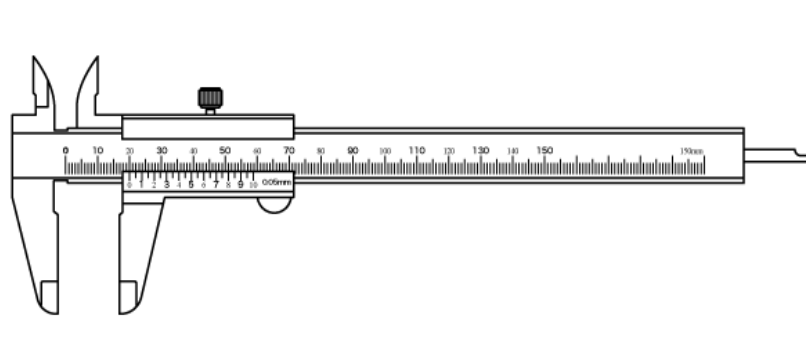
Các bộ phận
- 本尺(ほんじゃく) – thước chính, chia vạch 1 mm.
- 副尺(ふくじゃく)/バーニヤ – thước phụ (du xích) trượt trên thước chính.
- 外側用ジョウ – mỏ đo ngoài, 内側用ジョウ – mỏ đo trong, デプスバー – thanh đo sâu.
- 止めねじ – vít hãm giữ số đo.
Thước cặp đo được: đường kính ngoài, đường kính trong, độ sâu và bậc. Câu “thước cặp không đo được đường kính trong” là sai.
Cách đọc (du xích 0,05 mm)
- Nhìn vạch 0 của du xích đang nằm sau vạch nào của thước chính → đó là phần mm nguyên. Ví dụ vạch 0 nằm giữa 23 và 24 → 23 mm.
- Tìm vạch du xích thẳng hàng nhất với một vạch của thước chính. Du xích ghi số 0–10, mỗi vạch nhỏ là 0,05 mm. Ví dụ vạch thẳng hàng là vạch ở số 4 (tức 0,40 mm) → phần lẻ 0,40 mm.
- Cộng lại: 23 + 0,40 = 23,40 mm.
Câu 〇× trong đề công bố: “Giá trị đọc nhỏ nhất của thước cặp du xích thông thường là 0,05 mm” → đúng.
BỘ ĐỀ ÔN THI TOKUTEI GINO 1 NGÀNH GIA CÔNG CƠ KHÍ VÀ KIM LOẠI - 特定技能1 号試験対策 機械金属加工ー問題テスト
BỘ ĐỀ ÔN THI TOKUTEI GINO 1 NGÀNH GIA CÔNG CƠ KHÍ VÀ KIM LOẠI - 特定技能1 号試験対策 機械金属加工ー問題テスト
2. Panme (マイクロメータ)
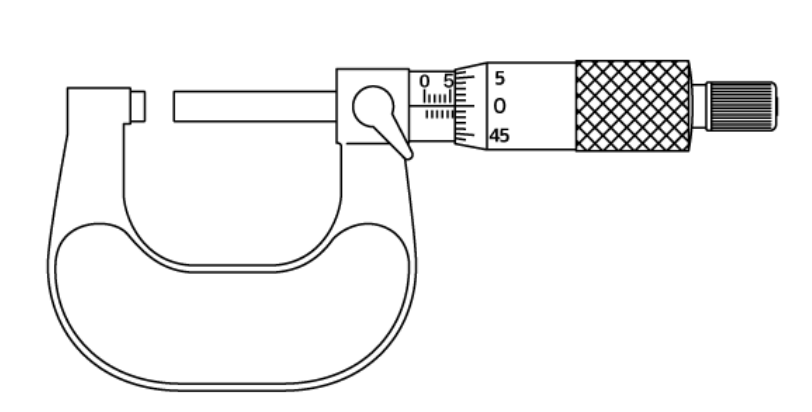
Nguyên lý và bộ phận
Panme dùng nguyên lý ren vít (câu 〇× “マイクロメータはねじの原理を利用した測定器である” là đúng). Bước ren 0,5 mm: xoay ống xoay 1 vòng thì đầu đo tiến 0,5 mm. Ống xoay chia 50 vạch → mỗi vạch 0,01 mm.
- スリーブ – ống cố định: vạch phía trên cách nhau 1 mm, vạch phía dưới đánh dấu nửa mm (0,5 mm).
- シンブル – ống xoay, chia 50 vạch.
- ラチェットストップ – núm cóc, giúp lực đo luôn đều. Khi đo, vặn núm này đến khi kêu “tạch tạch” rồi đọc.
- クランプ – cần khoá giữ số đo.
Cách đọc
- Đọc vạch mm nguyên cuối cùng lộ ra trên ống cố định. Ví dụ thấy vạch 16 → 16 mm.
- Xem có lộ thêm vạch nửa mm phía dưới không. Nếu có → cộng 0,5 mm.
- Đọc vạch trên ống xoay thẳng với đường chuẩn ngang. Ví dụ vạch 43 → 0,43 mm.
- Cộng lại: 16 + 0,43 = 16,43 mm (nếu có lộ vạch nửa mm thì là 16,93 mm).
Lỗi hay gặp nhất là quên hoặc nhầm vạch nửa mm. Đề hay cho đáp án nhiễu cách nhau đúng 0,5 mm hoặc 1 mm (ví dụ 16,43 / 16,93 / 15,43 / 15,93), nên phải nhìn kỹ vạch dưới.
3. Đồng hồ so và các dụng cụ khác
| Dụng cụ | Tiếng Nhật | Ghi nhớ |
|---|---|---|
| Đồng hồ so | ダイヤルゲージ | Mỗi vạch thường 0,01 mm. Trục đo phải vuông góc với mặt đo. |
| Đồng hồ so chân gập | てこ式ダイヤルゲージ | Đầu đo đặt gần song song với mặt đo, góc nghiêng càng nhỏ càng chính xác. |
| Thước đo sâu | デプスゲージ | Đo độ sâu lỗ, rãnh; cách đọc giống thước cặp. |
| Calip giới hạn | 限界ゲージ | Không cho số đo, chỉ kiểm tra đạt/không đạt (đầu “lọt” và đầu “không lọt”). |
| Dưỡng ren | ねじゲージ | Kiểm tra ren đạt hay không. |
4. Câu 〇× về sai số đo hay gặp
- “Sai số đo có thể giảm khi người đo nâng cao kỹ năng.” → Đúng.
- “Dụng cụ đo có dấu JIS đạt chất lượng theo tiêu chuẩn công nghiệp Nhật.” → Đúng.
- Trước khi đo phải kiểm tra điểm 0 (ゼロ点), lau sạch mặt đo; đo ở nhiệt độ chuẩn 20°C để giảm sai số do giãn nở nhiệt.
Luyện đọc dụng cụ đo trong đề thi thử
Đọc thước cần luyện nhiều mới nhanh và chính xác. Bộ 42 đề thi thử Tokutei gia công cơ khí có nhiều câu hình thước cặp, panme, đồng hồ so, mỗi câu có giải thích cách đọc bằng tiếng Việt.
Xem thêm: ký hiệu bản vẽ cơ khí và dung sai hình học, cấu trúc đề thi.
Bài viết do TokuteiGo biên soạn, cập nhật tháng 11/2026.
Bài viết khác trên TokuteiGo
 Tokutei gino share
JLPT N3 Cho Tokutei 2 Nhà Hàng: Vì Sao Bắt Buộc Và Ôn Thế Nào?
Ngành nhà hàng là một trong số ít ngành yêu cầu JLPT N3 để…
 Tokutei gino share
Lộ Trình Ôn Thi Tokutei Gia Công Cơ Khí 機械金属加工 Trong 6 Tuần
Bài này đưa ra một lộ trình ôn thi Tokutei gia công cơ khí…
Tokutei gino share
An Toàn Lao Động Và 5S Trong Nhà Máy Cơ Khí Nhật: Kiến Thức Hay Ra Trong Đề Tokutei
An toàn lao động (安全衛生) và quản lý chất lượng (品質管理) chiếm một phần…
 Tokutei gino share
Tiếng Nhật Cho Tokutei 2 Chế Biến Thực Phẩm: Quy Định B1 Từ Tháng 4/2027
Câu hỏi nhiều người đặt ra: tiếng Nhật cho Tokutei 2 chế biến thực…